
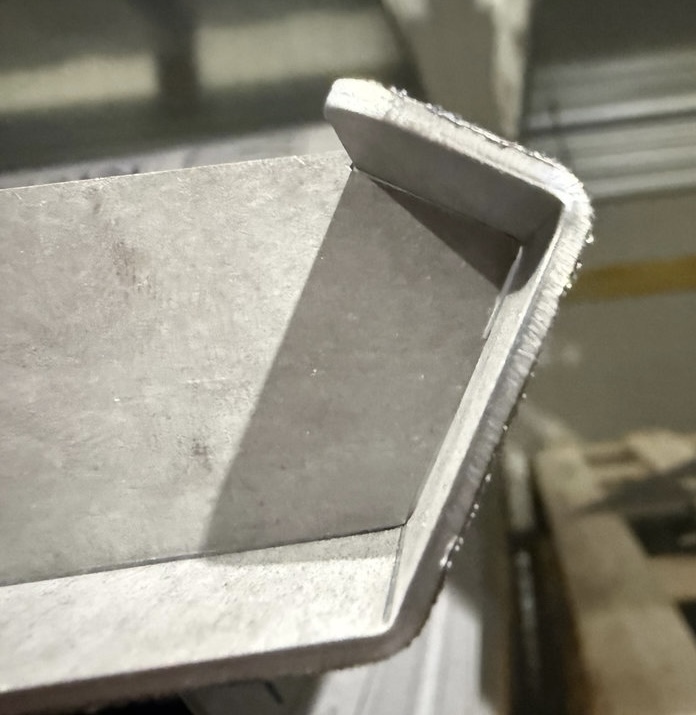
Il disegno indica un raggio interno R0,8 mm. In produzione è stata utilizzata una piegatura in aria con punzone R0,5 mm e matrice V10 a 30°. Il componente fotografato evidenzia una discrepanza di accoppiamento rispetto alla geometria attesa.
Condizioni documentate
| Materiale | Acciaio dolce ferroso decapato; sigla esatta da confermare. |
|---|---|
| Spessore lamiera | 2 mm |
| Punzone | Raggio nominale 0,5 mm |
| Matrice | V10, angolo utensile 30° |
| Processo | Piegatura in aria |
| Angoli interni del pezzo | 90° e 120° |
| Raggio interno a disegno | 0,8 mm |
Il contesto produttivo
La fotografia è una prova visiva del problema di accoppiamento osservato. Non è una misura metrologica: prospettiva, inquadratura e mancanza di un riferimento dimensionale impediscono di ricavare con affidabilità il raggio interno o lo scostamento rispetto al disegno.
Perché il raggio del punzone non basta
In piegatura in aria il raggio finale non è determinato dal solo raggio nominale del punzone. Influiscono anche materiale e caratteristiche meccaniche, spessore effettivo, apertura e geometria della matrice e condizioni di processo. Il confronto tra R0,8 a disegno e punzone R0,5 è quindi un indizio utile per l'analisi, non la dimostrazione del raggio ottenuto.
È il motivo per cui Grievesk Bend parte dalla previsione del raggio interno formato e solo successivamente ricava un fattore K coerente con quella geometria. Dove manca una misura, non inseriamo un numero come se fosse un risultato sperimentale.
Parametri del caso
- Materiale: acciaio dolce ferroso decapato.
- Spessore: 2 mm.
- Utensili: punzone R0,5 mm e matrice V10 a 30°.
- Geometria del componente: angoli interni di 90° e 120°; raggio a disegno R0,8 mm.
- Processo: piegatura in aria; problema di accoppiamento documentato fotograficamente.
La lettura tecnica parte dai parametri di processo documentati e dal confronto tra il raggio nominale del disegno e la geometria che si ottiene in piegatura. La fotografia documenta l'accoppiamento; il valore numerico del raggio non viene dedotto dalla sola immagine.